Del acero en bruto al filo terminadoCómo se construye un cuchillo
Mapitro reúne apuntes ordenados sobre el trabajo de cuchillería: qué distingue a un acero al carbono de uno inoxidable, cuándo conviene forjar y cuándo arrancar material, cómo se reparten los vaciados, qué ocurre dentro del metal durante el recocido, el temple y el revenido, y cómo se termina la hoja, se monta la empuñadura y se mantiene el filo con el uso.
Cada apartado sigue el orden real del banco: primero la elección del material, después la geometría, luego el horno y, al final, la mano y la piedra.
Los textos describen procedimientos y criterios. No sustituyen la formación práctica ni las normas de seguridad del taller donde se trabaje.
Aceros al carbono y aceros inoxidables
La primera decisión de un cuchillo no se toma con el martillo, sino eligiendo la barra. Los aceros al carbono —del tipo 1075, 1095, O1 o las variantes europeas equivalentes— deben sus propiedades casi por completo al carbono disuelto en la matriz de hierro. Responden bien al tratamiento térmico casero, se afilan con rapidez y alcanzan un filo muy fino, porque el grano que forman suele ser homogéneo y los carburos, pequeños. A cambio, se oxidan. Un cuchillo de carbono usado con limón, tomate o pescado desarrolla manchas en cuestión de minutos si no se seca.
Los aceros inoxidables incorporan al menos un 10,5 % de cromo, suficiente para formar una capa pasiva que protege la superficie. Esa misma cantidad de cromo se combina con el carbono y genera carburos más grandes y duros. El resultado es previsible: mayor resistencia a la corrosión y buena retención del filo en cortes abrasivos, pero un afilado más lento y una punta de filo algo menos fina que la de un buen acero al carbono. Los inoxidables modernos de grano fino reducen esa diferencia, aunque exigen ciclos de temple más estrictos, con temperaturas sostenidas y, en muchos casos, tratamientos subcero.
No hay un acero mejor en abstracto. Hay un acero adecuado para un uso: una hoja de cocina que vivirá junto al fregadero, un cuchillo de monte que pasará semanas en una funda húmeda o una pieza de taller que se afila cada día no piden lo mismo.
Forjar o arrancar material
Forja
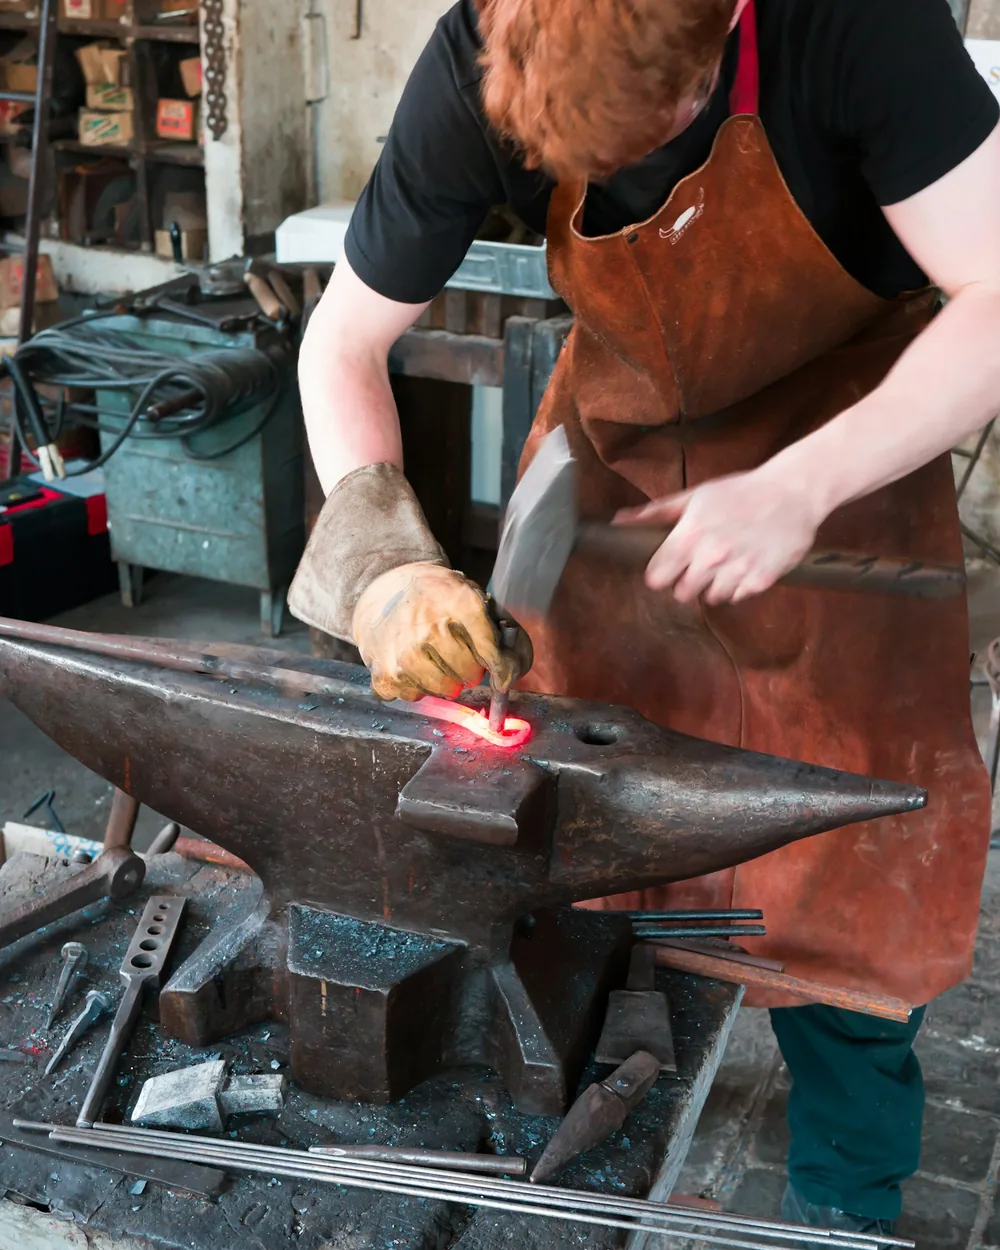
Se parte de una barra que se calienta hasta el rojo naranja y se conduce a golpes hacia la forma deseada: se estira la punta, se marca el talón, se afina el lomo. La forja permite aprovechar secciones gruesas, modificar el perfil sin desperdiciar acero y trabajar piezas de proporciones poco habituales.
Exige, en cambio, control de temperatura. Golpear por debajo del rango recomendado agrieta la pieza; mantenerla demasiado tiempo en el fuego engruesa el grano y obliga a normalizados adicionales para recuperarlo.
Arranque de material
El método por arranque parte de una pletina ya laminada del espesor previsto y elimina todo lo que sobra con sierra, lima y cinta abrasiva. La estructura interna del acero llega intacta de fábrica y el trabajo se concentra en la geometría.
Es el camino más directo para obtener perfiles precisos y espesores constantes, y el habitual con aceros inoxidables de alta aleación, difíciles de forjar sin equipo específico. El coste es el material que se convierte en polvo y el desgaste de abrasivos.
Ambos caminos convergen: llegue la hoja de la fragua o de la cinta, antes del tratamiento térmico debe estar recocida, con el perfil cerrado, los agujeros del mango hechos y los vaciados marcados pero no rematados.
Vaciados: la geometría que corta
El vaciado es la superficie inclinada que lleva el espesor del lomo hasta el filo. Determina más que el acero cómo se comporta la hoja: una cuña ancha y fina separa el material con poca fuerza; una cuña corta y gruesa resiste mejor el impacto lateral. Los perfiles habituales son el plano, el cóncavo y el convexo, cada uno con una altura de arranque distinta —a media hoja, a tres cuartos o desde el propio lomo.
La dificultad práctica está en la simetría. Trazar el filo con una línea central marcada en el canto, dejar un espesor de seguridad antes del temple —entre 0,5 y 0,8 mm en la zona del filo suele ser un margen razonable— y trabajar alternando lados con el mismo número de pasadas evita la mayoría de los desvíos. Un vaciado llevado a cero antes del horno se deforma o se agrieta al templar.
- Marcar la línea central del filo con un trazador o un rotulador y una guía.
- Contar pasadas y cambiar de lado con la misma cadencia.
- Refrigerar la pieza con frecuencia: el color azulado indica sobrecalentamiento local.
- Comprobar la altura del vaciado a lo largo de la hoja, no solo en el centro.
- Dejar el filo con espesor antes del tratamiento térmico.
Recocido antes de mecanizar
El acero de suministro no siempre está lo bastante blando para limarlo o taladrarlo con comodidad, y la forja lo endurece por zonas. El recocido devuelve al metal una estructura homogénea y blanda: se calienta por encima de la temperatura crítica, se mantiene hasta igualar la masa y se deja enfriar muy despacio, normalmente dentro del propio horno apagado o enterrado en vermiculita o cal.
En los aceros al carbono suele acompañarse de uno o varios normalizados, ciclos cortos de calentamiento y enfriamiento al aire con temperaturas decrecientes, cuya función es afinar el grano engrosado durante la forja. Una hoja bien normalizada templa de forma más previsible y rompe con un grano fino y mate, no cristalino y brillante.
Temple, medio de enfriamiento y revenido
El temple consiste en llevar el acero a su temperatura de austenización, mantenerlo el tiempo necesario para que el carbono se disuelva y enfriarlo lo bastante rápido como para atrapar esa estructura en forma de martensita. Cada acero tiene su ventana: los de carbono simple rondan los 800 °C, los inoxidables martensíticos trabajan bastante más arriba y necesitan sostener la temperatura durante varios minutos.
El medio de enfriamiento se elige según la templabilidad del acero, no por costumbre. El agua y las salmueras enfrían de forma muy agresiva y son la causa más frecuente de grietas; los aceites rápidos específicos para temple ofrecen una curva más controlada; los aceites vegetales templados a unos 50 °C funcionan en aceros poco aleados; y algunos aceros de alta aleación se templan al aire o con placas metálicas.
Recién templada, la hoja está en su máxima dureza y es frágil como el vidrio. El revenido corrige ese desequilibrio: una o dos horas a una temperatura moderada, repetidas en dos ciclos, transforman parte de la martensita en una estructura más tenaz.
Dureza Rockwell orientativa
- 58–61 HRC
- Cuchillos de cocina y hojas finas: buena retención del filo con cortes limpios y poco esfuerzo lateral.
- 56–58 HRC
- Uso general y exterior: filo algo menos duradero pero más fácil de asentar y más resistente a los saltos.
- 52–56 HRC
- Hojas largas y herramientas sometidas a flexión o impacto, donde la tenacidad pesa más que la dureza.
La dureza es un número que solo tiene sentido junto a la geometría: un filo muy fino a 61 HRC y otro robusto a 56 HRC pueden durar lo mismo en usos distintos.
Rectificado y pulido de la hoja
Después del horno la hoja presenta cascarilla, pequeñas deformaciones y el vaciado sin rematar. El acabado consiste en recorrer una progresión de granos sin saltarse pasos: cada grano debe eliminar por completo las marcas del anterior, y la manera de comprobarlo es cambiar la dirección de las pasadas noventa grados al pasar de uno a otro. Las rayas que sobreviven a ese cambio delatan un paso incompleto.
El calor vuelve a ser el enemigo. Un abrasivo agresivo sobre un filo delgado puede superar la temperatura de revenido en segundos y ablandar justo la zona que más dureza necesita, sin que quede señal visible salvo un tenue cambio de color. Pasadas ligeras, cinta nueva y enfriamiento frecuente resuelven el problema.
- Progresión continua de granos, sin saltos bruscos.
- Cambio de dirección en cada paso para verificar el anterior.
- Presión ligera y refrigeración constante cerca del filo.
- Acabado satinado longitudinal o pulido a espejo, según el uso previsto.
- Desengrasado final antes de cualquier pavonado o pátina.
La empuñadura: montajes, materiales e impregnación
Cachas sobre espiga completa
Dos placas se fijan a ambos lados de una espiga que reproduce el contorno del mango. Se sujetan con adhesivo estructural y remaches o tornillos pasantes, y permiten revisar el ajuste antes de dar forma al conjunto. Es el montaje más tolerante con los errores y el más sencillo de reparar.
Conviene rebajar ligeramente el interior de las cachas para alojar el adhesivo, limpiar el acero con disolvente y apretar sin ahogar la junta: una película fina agarra mejor que una gruesa.
Montaje enterizo
La espiga se estrecha en forma de varilla y se introduce en un bloque perforado. El resultado es un mango continuo, sin líneas de unión visibles, habitual en cuchillos de cocina y en piezas de corte tradicional.
Todo depende del taladro: debe seguir el eje del bloque y ajustar sin holgura. Una espiga suelta dentro de la madera termina moviéndose por mucho adhesivo que se emplee, y una espiga demasiado apretada puede abrir el bloque al entrar.
Materiales y estabilización
Las maderas densas y de poro cerrado —olivo, nogal, boj, brezo— se comportan bien en mango porque absorben poca humedad y resisten el desgaste. Las maderas más abiertas o los tocones con veta irregular ganan mucho si se estabilizan con resina al vacío, un proceso que rellena los poros y elimina prácticamente los movimientos estacionales. Junto a ellas conviven los laminados de tela fenólica, los cuernos y astas y los compuestos sintéticos, todos con distinto tacto y distinta reacción al agua.
La madera no estabilizada pide impregnación. Los aceites secantes —linaza cocida, tung— polimerizan y forman una película interna: se aplican en capas muy finas, se deja que penetren unos minutos y se retira todo el exceso antes de que espese. Varias capas espaciadas en el tiempo dan un acabado mate, agradable al tacto y fácil de renovar; las ceras aportan brillo y protección superficial, pero no sustituyen al aceite.
Afilado y asentado del filo
Afilar es volver a formar la arista donde se cruzan los dos planos del filo; asentar es enderezar esa arista cuando todavía existe pero se ha doblado con el uso. Confundir ambas operaciones lleva a retirar acero sin necesidad. Un cuchillo que corta mal pero pasa la prueba del papel con dificultad suele necesitar asentado, no piedra gruesa.
- Elegir el ángulo por lado según el uso: valores bajos para cocina, algo mayores para trabajos exigentes.
- Trabajar con la piedra más gruesa hasta levantar rebaba continua a lo largo de todo el filo.
- Repetir por el lado contrario hasta que la rebaba cambie de lado.
- Subir de grano reduciendo la presión, alternando lados cada pocas pasadas.
- Eliminar la rebaba con pasadas muy ligeras o en cuero con pasta abrasiva fina.
- Comprobar el resultado con un corte real, no solo a la vista.
Las piedras de agua cortan rápido y se desgastan: hay que aplanarlas con regularidad, porque una piedra cóncava impide mantener el ángulo. Las de aceite y las cerámicas duran más y trabajan de forma más lenta y constante. La chaira de acero no afila, alinea, y su uso frecuente entre afilados prolonga mucho la vida del filo.
Cuidado de la hoja con el uso
El mantenimiento diario es corto y casi siempre el mismo. Lavado a mano con agua templada, secado inmediato con un paño, y guardado en un lugar donde el filo no roce con otros metales. El lavavajillas combina calor, humedad prolongada y detergentes alcalinos: daña los mangos de madera, marca los aceros inoxidables y arruina rápidamente los aceros al carbono.
En las hojas de carbono la pátina forma parte del material. Con el tiempo aparece una capa gris azulada, estable y protectora, muy distinta del óxido rojizo, que es poroso y avanza. Si aparece herrumbre, se retira pronto con un abrasivo muy fino y algo de aceite; si se deja, deja picaduras permanentes.
- Secar siempre la hoja después del contacto con agua o alimentos ácidos.
- Aplicar una película fina de aceite neutro en hojas de carbono si no se usan a diario.
- Cortar sobre madera o plástico; el vidrio, la piedra y la cerámica desgastan el filo en un solo uso.
- Evitar torsiones y usos de palanca que doblen la punta.
- Renovar el acabado del mango cuando la madera pierda tacto o se vea seca.
Contacto
Mapitro es un proyecto informativo y editorial dedicado al trabajo de cuchillería. Si detectas un error en algún texto, quieres proponer un tema relacionado con los procesos descritos o tienes una duda sobre el contenido publicado, puedes escribir por correo electrónico.
Los mensajes se leen y se responden cuando procede. El proyecto no vende cuchillos, materiales ni servicios de taller, y no realiza encargos.